


在控制柜、轨道交通、自动化设备的配线作业中,扎带怎么连接使用,直接关系到线束固定的牢固程度与后期维护便利性。市面上尼龙束紧产品分为一次性锁紧款式和可重复释放款式,操作逻辑存在明显区别。本篇参考KSS凯士士官方型录与产品页信息,结合工业现场实操场景,梳理穿带、束紧、拼接延长等实操要点。卓奕良晋是凯士士广东唯一授权,所有选型参考均以原厂最新规格文件为基准。
一、不同产品类型,连接逻辑有区别
工业配线场景下,并非所有款式都支持拼接延长,选购前需要分清产品结构,避免现场误用。
一次性锁紧款,代表系列为CV标准系列,
锁齿为单向棘轮结构,完成束紧之后不支持无损解开。如果需要延长捆扎范围,不建议将两条普通扎带简单互相穿插打结,打结位置受力后容易松脱。若确实需要多条连接,应优先选择原厂专门设计的连接结构型号,或改用满足束径的更长成品料号。
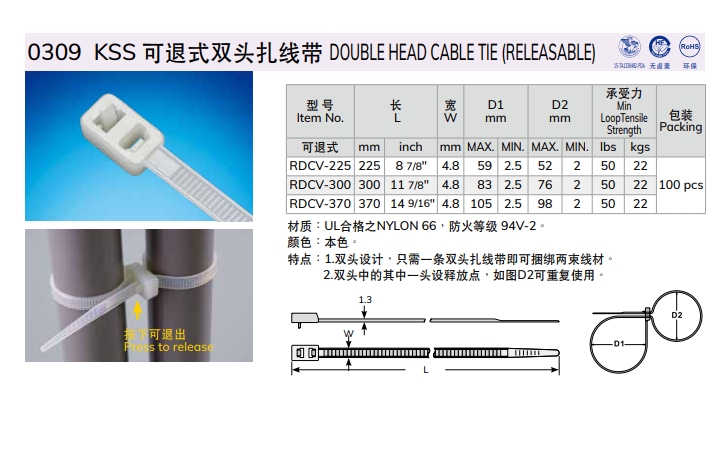
可退式款式,包含RCV、HV、LHV系列,锁头自带释放点位,除了常规捆扎,其中LHV连结型可退式是原厂专门用于多条互相连接的品类,头部预留沟槽结构,能够实现多条对接延长线束捆扎周长。
不锈钢涂层系列,ASTN为不可释放,RSTN属于可释放,金属类产品不建议自行弯折拼接,需要大捆扎直径优先选用大规格成品料号。
二、基础穿带与束紧的标准操作
基础的单条捆扎连接,是控制柜内部线束处理最常用的工序,手动或者配套工具都可以完成作业。
穿带作业:将带身穿过锁头开孔,带尖从锁舌一侧送入,带身包裹住需要整理的线缆,预留适度余量,不要强行拉扯线缆外皮。CV-180T为尖尾设计;完成束紧后,应使用匹配工具平整切除多余带尾,避免留下尖锐毛刺。
手动束紧:手拉动带身,保证线束排布整齐,不要将多根线缆无序堆叠挤压,避免长期运行线缆受压破损。束紧力度适中,不可过度紧勒,防止线缆外皮形变。
工具辅助作业:TG系列扎线枪适配对应宽度的产品,调节张力档位之后,扣动扳机自动完成束紧并且切断多余带尾。需要注意,不同工具档位适配的带身宽度不一样,必须对照原厂工具说明书匹配料号,不可一套参数通吃全部规格。例如TG-3/TG-5适用2.2-4.8mm,TG-7适用2.5-5.0mm,TG-9适用2.5-10.0mm;不锈钢工具TG-20/21不能与尼龙扎带工具混用。
三、需要更大捆扎周长:原厂连接与选型做法
遇到电缆束直径超出单条产品最大束径时,扎带怎么连接使用就成为现场高频遇到的问题。现场手工打结不应作为工业连接方法,也不建议将普通CV系列头尾串联后用于关键固定点。
优先方案:直接选用更大束径的成品料号。不同型号应按束径与拉力分别选。例如RCV-780T束径230mm;RCV-230XL束径60mm但强度250 lb,二者属于不同尺寸/强度路线。“RCV超宽XL”不能作为所有大束径的默认答案,应按实际束径、拉力要求、是否可释放等分别核对。
需要多条拼接延长的场景:选用LHV连结型可退式。LHV-200BK/WE官方明确支持两条扎带连接,204.5mm长、4.5mm宽、50 lb/22 kgf、最大束径50mm、UL94V-2,并可释放重复使用。依靠产品头部预设沟槽互相扣合,实现多条对接。拼接之后,连接处依然保留释放功能,后期检修可以松开,无需直接剪断。
普通扎带串联的边界:若采用多条普通扎带头尾串联,组合后的承载能力没有KSS公开额定值,不应用于需要可验证拉力或认证送审的关键固定点。需要官方明确连接结构时,应选LHV等原厂连接型产品。
四、作业完成后收尾与维护提示
完成连接捆扎之后的收尾处理,常常被现场作业忽略,会带来安全隐患。
切断多余带尾,建议使用齐口剪,贴着锁头侧面剪除多余带身,保留短小平整断面。禁止斜向剪出尖锐毛刺,毛刺会磨损周边线缆绝缘,也容易刺伤运维人员。
如果现场需要临时拆装,不要强行撬动一次性款式锁舌。不将被撬动或受损的一次性扎带重新用于承载固定。一次性款式锁舌或棘轮若被撬动、损伤,其后续锁止可靠性不应按新品推定;这种工况应当前期就规划选型,选用RCV、HV或者LHV这类可退式产品。
所有UL、DNV、EN45545-2等认证均依具体型号/SKU而异,选型、批量采购之前,需要核对对应料号的原厂证书,不能把单款料号认证扩大到整个系列。
结语
掌握扎带怎么连接使用,不止是简单的穿带捆扎,更要区分产品结构,优先采用原厂设计的连接方案,规避手工拼接带来的松脱风险。工业环境线束固定,选型、操作、后期维护需要同步考量。卓奕良晋是凯士士广东唯一授权,可提供原厂型录核对、样品申请、型号匹配等技术支持,项目选型建议以KSS官网公开规格文件为准。


